产品简介
产品概述
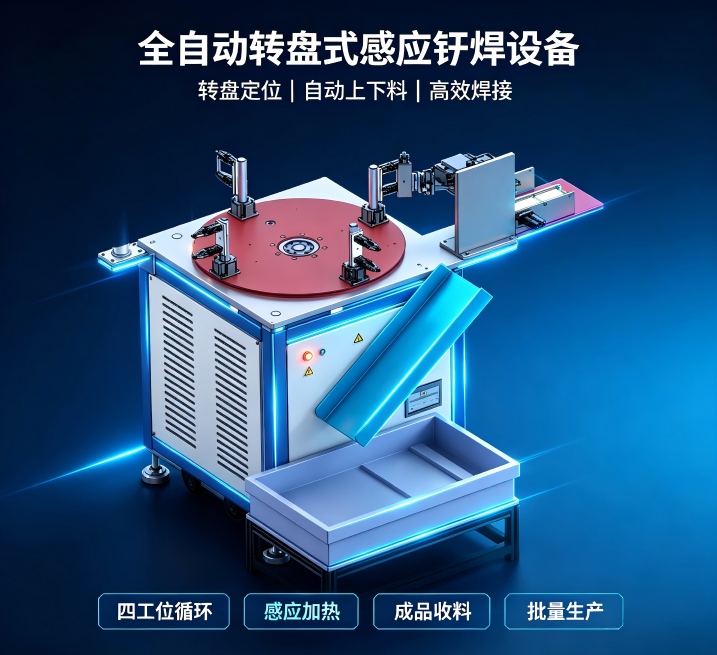
铜管自动上下料焊接设备是齐昌智能针对批量化铜管连接工序开发的自动化感应钎焊设备。设备根据实际工件结构和生产节拍,对铜管上料、工件定位、感应加热、焊接及下料等工序进行组合设计。
设备适用于冰箱、冷柜、制冰机、商用制冷设备、压缩机管路及铜管加工等生产场景。对于焊点位置固定、工件结构标准化以及生产数量较大的产品,可通过自动化方式减少重复人工操作。
为什么铜管焊接需要自动上下料?
在批量生产过程中,铜管焊接不仅需要解决加热问题,还需要保证每个工件进入焊接位置时具有相对稳定的状态。
如果工件每次放置位置不同,感应线圈与焊点之间的距离发生变化,即使设备的功率和加热时间保持不变,也可能造成实际加热效果不同。
因此,自动上下料设备的作用并不只是减少人工搬运,更重要的是通过工件定位和动作控制,提高整个焊接工序的一致性。
典型工作流程
铜管上料 → 工件定位 → 焊接位置确认 → 感应线圈到位 → 感应加热 → 钎料熔化填充 → 加热结束 → 工件下料
具体动作可以根据客户产品结构进行调整。部分项目可以采用人工上料、自动定位和自动加热的半自动方式,也可以根据生产节拍设计完整的自动上下料系统。
设备设计需要考虑哪些因素?
- 铜管材料及规格
- 管径及壁厚
- 接头结构
- 焊点数量
- 钎料形式及放置位置
- 工件定位方式
- 感应线圈结构
- 加热时间及生产节拍
- 人工上下料方式
- 与前后工序的联动方式
适合哪些生产场景?
铜管自动上下料焊接设备更适合产品结构相对稳定、焊接位置明确、生产数量较大的应用。
对于产品型号变化频繁或者焊点位置不固定的工件,可以先采用手持式感应钎焊设备进行工艺验证,待工艺稳定后再评估自动化方式。
从工艺测试到自动化设备
自动化设备并不是简单地在普通感应加热设备上增加机械结构。工件定位、线圈位置、加热参数、钎料位置以及生产节拍之间需要进行整体匹配。
齐昌智能建议在设备设计之前使用实际铜管工件进行测试,确定感应加热工艺后,再进行自动上下料及设备结构设计。
核心优势
01 自动完成或辅助完成铜管上下料。
02 根据实际工件设计定位结构。
03 感应线圈与工件定位系统配套设计。
04 可根据生产节拍设计单工位或多工位结构。
05 支持人工上料、半自动及自动上下料方式。
06 可与前后生产工序进行联动。
07 适合冰箱、冷柜、制冰机、压缩机及铜管加工等批量生产。
08 可从实际工件测试开始进行自动化方案设计。
技术参数
| 设备类型 | 铜管自动上下料焊接设备 |
|---|---|
| 加热方式 | 电磁感应加热 |
| 上料方式 | 人工、半自动或自动 |
| 下料方式 | 人工、半自动或自动 |
| 工件定位 | 根据实际工件设计 |
| 感应线圈 | 根据焊点结构匹配 |
| 控制方式 | 根据项目配置 |
| 生产节拍 | 根据实际工艺确定 |
| 设备结构 | 根据工件及现场空间定制 |
| 适用工艺 | 铜管感应钎焊及金属局部加热 |
※ 最终参数以实际出厂配置为准,请联系我们确认。
适用行业
适用工件
冰箱制造冷柜制造家用制冰机商用制冷压缩机制冷配件铜管加工HVAC暖通空调汽车空调冷链设备