产品简介
产品概述
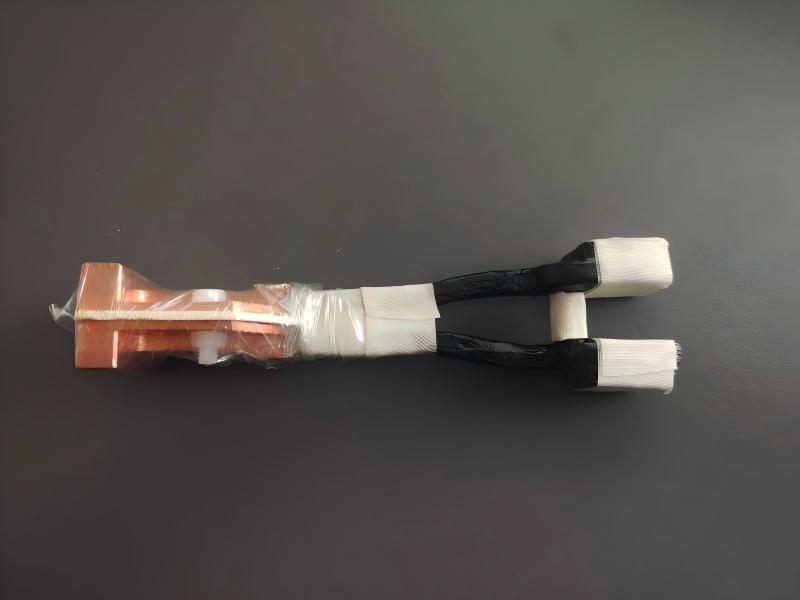
感应线圈是感应加热系统中与工件直接进行电磁耦合的重要部件。即使使用相同的感应电源,不同的线圈结构也可能产生不同的加热效果。
齐昌智能根据实际工件的材料、尺寸、管径、壁厚、焊点位置以及加热区域,对感应线圈和工装进行匹配设计。
为什么感应线圈非常重要?
感应加热不是简单地把能量输出给工件。电源产生的高频或中频电流需要通过感应线圈形成相应的交变磁场,再与工件产生电磁耦合。
线圈的形状、尺寸、匝数、位置以及与工件之间的距离都会影响磁场分布。
因此,同一台感应加热设备更换不同线圈后,实际加热区域、升温速度以及温度分布都可能发生变化。
铜管感应钎焊线圈
铜管钎焊通常需要针对管径、壁厚、接头结构以及钎料位置设计线圈。
对于结构简单的管路,可以根据焊点位置采用集中式线圈;对于空间复杂或焊点附近存在其他零部件的工件,则需要进一步考虑线圈形状和加热区域。
对于多种规格管径的产品,也需要结合实际生产方式评估线圈通用性,而不是简单要求一只线圈覆盖所有规格。
常见线圈形式
- 开口式感应线圈
- 闭合式感应线圈
- 单匝线圈
- 多匝线圈
- 集中式线圈
- 局部加热线圈
- 铜管专用钎焊线圈
- 热处理感应线圈
- 根据工件定制的特殊结构线圈
感应线圈与工装需要同时考虑
在自动化或固定工位应用中,仅仅设计感应线圈还不够。
如果工件每次进入的位置不同,线圈与工件之间的距离也会随之变化,从而影响实际加热状态。
因此,自动化感应钎焊通常需要同时考虑工件定位工装、线圈固定结构以及动作位置。
不同管径能不能使用同一个线圈?
需要根据实际工件进行判断。
如果多个规格的管径、接头结构和焊点位置比较接近,可以研究线圈通用化设计;如果工件尺寸差异较大,则可能需要采用不同线圈或可调结构。
齐昌智能建议通过实际工件测试确定线圈的适用范围,而不是单纯根据理论尺寸判断。
感应线圈设计流程
工件确认 → 材料及尺寸分析 → 加热区域确认 → 线圈结构设计 → 实际测试 → 调整线圈 → 确定方案
线圈设计的目标
线圈设计并不是单纯追求加热速度,而是需要在加热区域、温度分布、工件结构、钎料位置、操作方式以及生产节拍之间寻找合适的匹配关系。
对于制冷铜管、压缩机管路等实际产品,建议直接使用真实工件进行测试。
核心优势
01 根据实际工件设计感应线圈。
02 根据材料、管径、壁厚及接头结构进行匹配。
03 可设计开口式、闭合式、单匝、多匝及集中式线圈。
04 可针对铜管钎焊设计专用感应线圈。
05 可配套工件定位工装使用。
06 支持手持式、固定工位及自动化设备应用。
07 通过实际工件测试调整线圈结构。
08 关注线圈与工件之间的电磁耦合,而不是单纯增加设备功率。
技术参数
| 产品类型 | 感应线圈与工装 |
|---|---|
| 线圈形式 | 开口式、闭合式、单匝、多匝、集中式等 |
| 适用设备 | 高频、超高频、超音频、中频等感应加热设备 |
| 适用工艺 | 感应钎焊、局部加热、热处理等 |
| 设计依据 | 材料、管径、壁厚、工件结构及加热区域 |
| 工装类型 | 定位工装、固定工装及自动化配套工装 |
| 设计方式 | 根据实际工件匹配 |
※ 最终参数以实际出厂配置为准,请联系我们确认。