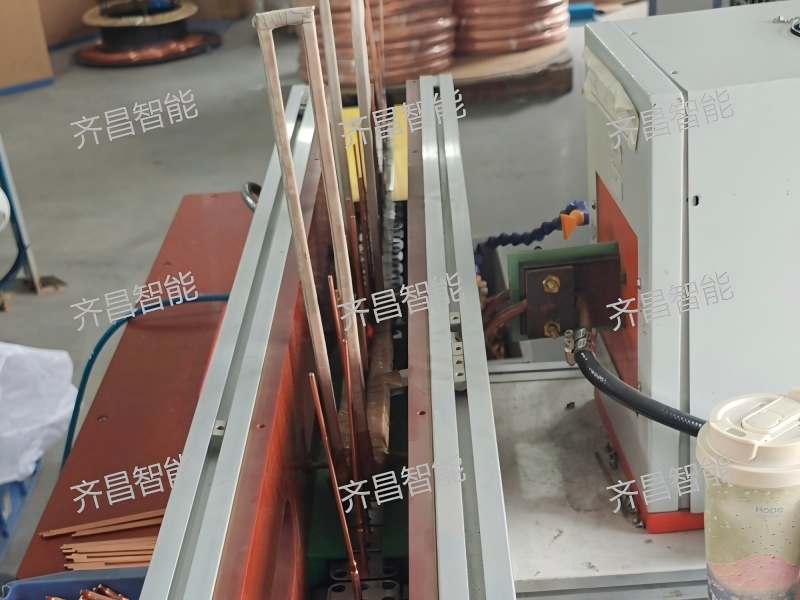
自动化感应钎焊设备与生产线解决方案
当产品进入批量生产后,仅依靠人工操作可能会受到操作人员熟练程度、工件定位和加热时间等因素影响。自动化感应钎焊可以将感应加热、工件定位、机械运动和生产节拍进行组合,使钎焊工艺更加适合连续化生产。
齐昌智能提供从单工位自动化到生产线集成的感应钎焊方案,根据实际工件结构和生产要求确定自动化程度,而不是采用固定的设备模板。
自动化感应钎焊包含哪些部分
- 感应加热电源
- 感应枪头或固定加热机构
- 专用感应线圈
- 工件定位工装
- 自动上下料机构
- 机械运动机构
- 钎料供给机构
- 控制系统
- 冷却系统
- 安全防护结构
哪些工件适合自动化感应钎焊
自动化更适合焊点位置相对明确、产品批量较大、工艺重复性较高的工件。
- 制冷铜管组件
- 冰箱制冷管路
- 冷柜制冷管路
- 压缩机连接管
- 冷凝器连接部位
- 过滤器连接部位
- 铜管与黄铜件连接
- 其他批量金属管路连接
自动化不是简单增加机械手
自动化感应钎焊的核心并不是单纯增加机械手,而是让工件定位、线圈位置、加热时间、钎料位置和生产节拍形成稳定的工艺关系。
如果工件每次放置的位置不同,即使设备参数完全一样,也可能影响加热效果。因此,自动化方案需要首先解决工件定位和线圈相对位置的问题。
自动化感应钎焊的基本流程
自动上料 → 工件定位 → 线圈到位 → 感应加热 → 钎料加入 → 完成钎焊 → 线圈退出 → 工件下料
具体动作根据产品结构和生产工艺进行调整。
多规格产品如何实现自动化
对于存在多个管径或不同型号产品的生产线,需要在设备设计阶段考虑产品切换方式。
根据实际需求,可以通过可调整工装、快速更换线圈、不同工位或程序参数调用等方式适应不同产品。
具体采用哪一种方式,需要根据产品数量、切换频率和生产节拍确定。
自动化设备为什么需要先做工艺测试
自动化设备的机械结构可以进行设计,但感应钎焊工艺仍然需要以真实工件测试结果为基础。
如果没有先确定加热区域、线圈结构和钎料状态,就直接进行自动化设计,后续可能出现机械结构已经完成,但焊接工艺仍需要调整的问题。
齐昌智能自动化感应钎焊方案
齐昌智能从实际工件开始,通过工艺分析、线圈设计和参数测试确定感应钎焊工艺,再根据客户生产节拍设计自动化机构。
对于已经拥有生产线的客户,可以根据现有工位和生产流程进行感应钎焊设备集成;对于新建生产线,则可以从工艺测试阶段开始规划自动化方案。
如果您已经有人工钎焊工位,或者希望将现有火焰钎焊工艺升级为自动化感应钎焊,可以提供产品照片、视频、尺寸和生产节拍进行方案评估。