高频感应钎焊技术原理、工艺与应用
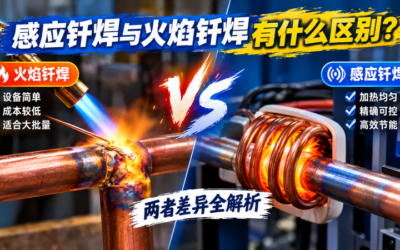
高频感应钎焊技术是一种利用电磁感应原理对金属工件进行局部加热的连接工艺,广泛应用于制冷管路、铜管接头及相关金属组件的钎焊加工。与传统火焰加热相比,感应加热能够将热量集中在目标区域,减少对周边区域的直接加热,为改善工位环境、控制加热过程和推进生产自动化提供了技术选择。
一、高频感应钎焊技术的工作原理
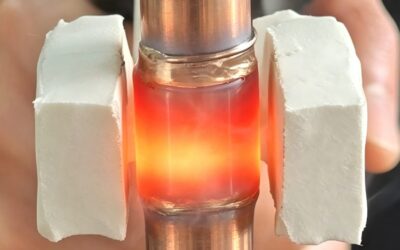
高频感应钎焊设备通过感应加热电源向线圈提供交变电流,在线圈周围形成交变磁场。当金属工件处于磁场中时,工件内部会产生感应电流并形成热量。合理选择加热频率、输出功率、加热时间和线圈结构,可以对目标接头区域进行加热。
实际钎焊过程中,需要根据母材类型、工件尺寸、接头间隙、钎料特性及装配方式确定工艺参数。高频感应钎焊技术并非简单地提高功率就能获得理想效果,热量分布和工件结构同样重要。
二、高频感应钎焊技术适用于哪些工件?
在制冷设备制造领域,高频感应钎焊技术可用于冰箱、冷柜、家用制冰机、车载冰箱和商用制冷设备中的部分管路连接工位,例如压缩机连接管、铜管接头以及冷凝器相关组件。具体适用性需要结合工件结构和工艺测试确认。
除制冷铜管外,感应钎焊也可用于符合工艺条件的黄铜、铝及不锈钢相关组件连接。不同材料的导电性、导磁性、尺寸和接头结构不同,所需的加热方案也会有所区别,不能直接套用同一组参数。
三、影响感应钎焊效果的主要因素
1. 加热频率与输出功率
频率会影响电磁能量在工件中的分布,输出功率则影响单位时间内的加热能力。设备选型应结合材料、尺寸、接头结构和目标加热时间综合评估。
2. 感应线圈结构
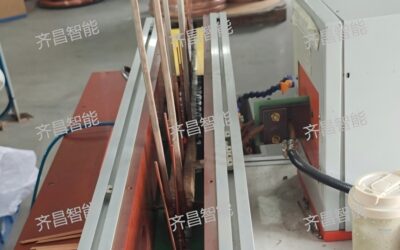
线圈形状、尺寸、与工件之间的距离及相对位置都会影响磁场分布。对于弯管、密集管路和空间受限的工位,需要评估线圈是否能够接近目标接头,并兼顾操作空间和加热均匀性。
3. 钎料与接头设计
钎料种类、接头间隙、插入深度、表面状态和装配一致性都会影响钎料流动与接头质量。设备调试不能只关注加热速度,还应检查钎料润湿、填充情况及接头质量。
4. 工件定位与过程控制
保持工件定位、线圈位置和操作过程的一致性,有助于降低不同操作人员或不同工件之间的工艺波动。对于批量生产,还应结合实际需求评估定时控制、温度监测和自动化工装。
四、手持式高频感应钎焊设备的应用
手持式高频感应钎焊设备适用于需要人工调整位置、工件规格多样或装配空间较复杂的作业场景。针对制冷管路制造,可以根据常用管径、接头形式和工位布局开展工艺测试,评估线圈结构、加热参数与操作方式。
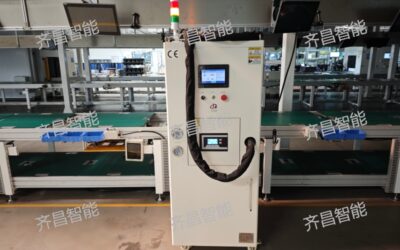
对于批量生产或节拍要求较高的工位,还可以进一步评估自动化感应钎焊方案。是否适合自动化,需要结合工件定位、上下料方式、接头位置和产线节拍进行判断。
五、如何选择合适的高频感应钎焊设备?
选择高频感应钎焊设备时,建议先明确工件材料、外径与壁厚、接头结构、钎料类型、目标生产节拍和现场安装条件,再通过实际工件测试确认加热效果。对于多规格管路产品,还应考虑不同工件之间的参数适配、线圈通用性及换型操作需求。
广州齐昌智能设备有限公司提供手持式高频感应钎焊机、自动化钎焊设备及相关工艺应用咨询,可根据客户提供的工件信息评估设备配置与工艺测试方案。
如果您正在寻找制冷铜管焊接设备,欢迎准备工件照片、尺寸、材料和接头样件,与齐昌智能沟通具体需求,申请免费工艺测试,进一步评估高频感应钎焊技术是否适合您的生产工位。