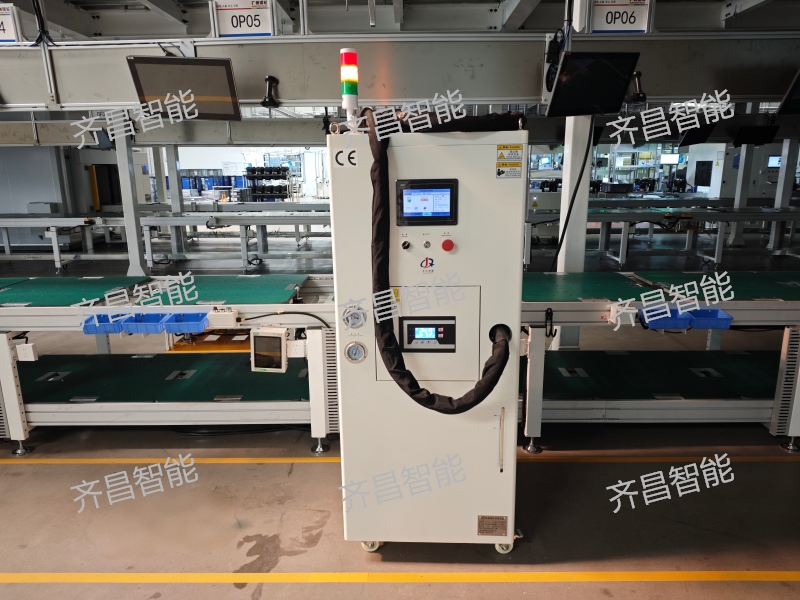
制冷管路在冰箱、冷柜、制冰机、移动空调及车载冰箱生产中承担冷媒循环与系统密封的关键使命。传统制造长期沿用的明火火焰钎焊,因依赖人工经验、受热区域不可控且存在明火风险,正日益成为制约生产效率与密封质量的瓶颈。广州齐昌智能设备有限公司针对制冷领域推行数字化感应加热工艺,为解决管路装配与焊接稳定性提供了明确的技术路径。
一、明火钎焊的三重局限
一是质量缺陷难以控制。乙炔或液化石油气火焰外焰温度常超2000℃,而制冷铜管常用钎料熔点多在600~800℃之间,操作者仅凭肉眼观察母材色泽判断送料时机,极易过热或加热不足。过热使铜管表面氧化皮增厚、管壁组织脆化;加热不足则导致钎料无法充分润湿,形成虚焊、气孔或未焊透,在气密性测试或长期运转振动时发生微漏。
二是安全隐患与用工门槛高。明火作业须架设燃气管路或存放高压气瓶,乙炔和氧气属易燃易爆品,微量泄漏或回火都可能引发事故;同时须聘用持特种作业证的专业焊工,随着技术工人断层,制冷工厂普遍面临熟练焊工招聘难、流动性大、培训周期长的困境,不同班组甚至同一工人不同时段的操作差异直接造成批次良品率波动。
三是环境恶劣与能耗高。明火产生大量热辐射、一氧化碳和有害烟尘,迫使车间投入高功率排风换气;火焰热量大部分散失于空气,有效加热比例极低,还易热损伤邻近线缆、塑料护套和发泡材料。在压缩机回气管、排气管及底盘狭小工位中,明火焊炬难以调整角度甚至无法伸入,极大限制了紧凑结构布局。
二、高频感应加热的控制逻辑
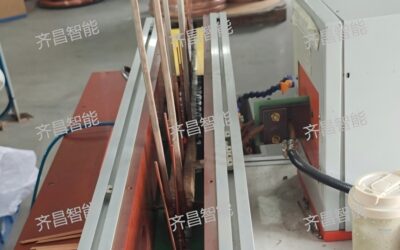
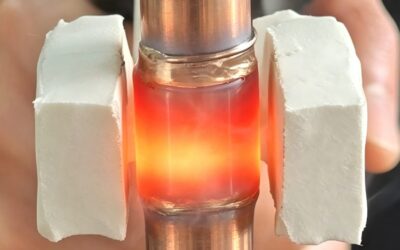
手持式高频感应钎焊机根本性地改变了热量产生与传递机制。高频交变电流通过水冷感应线圈建立快速交变电磁场,处于磁场中的导电管材内部感应出闭合涡流,依靠自身电阻瞬时自主发热。这种由内而外的发热方式彻底消除明火,热量高度集中于接头区域,热影响区被精确限制在毫米级别,从机理上杜绝了对周边热敏部件的二次损伤。
对压缩机铜管与镀铜铁管、邦迪管等异种金属钎焊,铜与铁在热导率、电阻率和热膨胀系数上差异巨大,传统火焰加热极易出现铁管过热脱碳而铜管温度未达熔点的不平衡,诱发虚焊或结合界面开裂。齐昌方案通过分段功率调节与适配感应线圈,对异种金属实施非对称磁场分布控制,使两种母材同步达到目标钎焊温度,确保钎料在毛细作用下均匀渗透配合缝隙,显著降低异种接口漏气概率。
针对制冰机、车载冰箱、移动空调与小型冷柜内部净空不足数厘米的痛点,齐昌手持式焊枪的加长定制焊头与成型线圈可直接伸入受限空间进行定向加热。设备结合双闭环温控系统与红外非接触测温,建立功率与工件温度的实时调节回路;针对易熔穿的铝管或薄壁铜管,以数字化程序预设低温预热、恒温熔填、缓冷降温等多段工艺曲线,替代人工手感,有效避免烧穿和焊缝晶粒开裂。
三、设备选型与参数匹配
选型首要考量输出功率与频率适配。感应加热存在固有集肤效应,电流频率决定涡流在管壁的透入深度:细径铜管需较高频率以保证能量集中在表面及配合间隙,实现数秒内极速升温;大管径或厚壁接头则需匹配适当频率与更大持续功率以保证透热均匀。设备通过基础电气安全标准是进入规模化产线的前提,齐昌手持高频焊机通过CE电气安全认证,整机经八小时满负荷连续运行老化检测,保障多班倒高负荷生产下的硬件稳定。
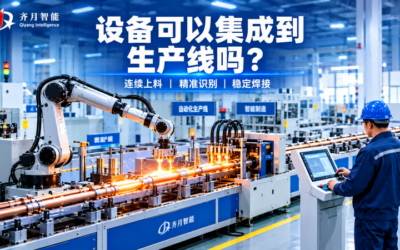
共线生产适应能力是柔性制造水平的关键。现代制冷工厂普遍采用柔性装配线,管径从1.8毫米到22毫米不等。设备须具备快速切换感应线圈的快拆接口及支持工艺参数配方存储的数字化模块,工艺人员针对不同管径、壁厚接头分别固化加热功率、时长与加热阶段,转产时操作工一键调取配方,即可保证换线后首件与批量焊接质量一致。
此外须系统评估循环冷却系统与人机工程。主机内功率元器件、高频变压器及手持线圈均处于水冷循环,冷水机组制冷量须与焊机负荷匹配,水质与水流联锁保护可避免线圈缺水过热损毁;手持焊头须长时间握持,焊枪重量配比、握把隔热、电缆柔韧度及平衡吊臂配置直接影响作业疲劳度。轻量化手持端配合集成化触发开关,使普通工人经短期合规培训即可上岗,消除企业对高薪特种焊工的刚性依赖。
四、实施流程与常见疑虑
导入期应遵循标准化流程:第一阶段由工艺工程师提供工厂现存的典型管路接头样品(铜铜对接、铜铁套接、分歧管等),建立感应线圈间隙标准;第二阶段小批量试制,对焊后接头实施破坏性拉伸试验、金相组织检查、爆破压力测试与氦质谱检漏,确认饱满度与气密性达到或超越原设计指标;第三阶段将验证合格的电流、时间曲线导入设备,编制作业指导书并开展规范化培训。
对于能否彻底替代明火:在绝大多数标准化的外机配管、蒸发器接头、冷凝器弯头及压缩机吸排气管接头焊接中,感应钎焊不仅能完全替代,节拍通常可缩短至数秒到十余秒,效率明显更高。经济效益上,单台设备每年可节省燃气采购及特种焊工人工费用约1.2万~3万元;福建某规模化制冷配件厂引入齐昌手持高频焊机取代乙炔燃气后,年生产成本节约超10万元,产品报废率降至0.5%以内。仅在维修工位或管路朝向极度离散、无法制作通用线圈的非标修补场景,可局部保留少量明火作为应急辅助。
关于焊料饱满流动:感应钎焊依靠管材受热后传导热量至钎料,利用毛细作用使熔融银铜或铜磷焊料主动润湿并填满配合面。操作时须确保线圈几何中心对准承插重叠区域、偏向较厚或吸热较慢一侧,使间隙达到适宜毛细吸附范围;当工件由内而外升温至钎料熔化渗入,钎料在热引力与毛细效应下瞬间形成圆角光洁、全周渗透的饱满焊缝,无需人工反复扫烤拨料,从根源杜绝人工虚焊。
关于表面处理:感应加热速度极快,管壁残留冲压油污、拉拔润滑剂或较厚氧化皮在高温下易产生气体阻碍润湿,因此胀口与折弯成型后保持接头端部清洁干燥是获得优良焊缝的基础。铜铁钎焊须配合适宜助焊剂去除铁表面升温产生的氧化物;同材质纯铜管道的磷铜自钎焊则无需额外助焊剂,依靠磷元素还原作用即可完成高质量冶金结合。针对整线维保,齐昌亦提供全品牌感应加热设备维修服务,涵盖功率电源、IGBT模块与线圈修复,为产线稳定运行提供长效保障。
结语
顺应制冷行业向精密化、绿色化、少人化制造转型的总体态势,高频感应钎焊设备正以高度的工艺重复性、气密保障力与安全环保特性加速取代传统明火钎焊。制冷设备制造工厂应结合自身管路材质、管径谱系与工位空间限制,合理选型具备稳定数字温控、多段程序存储与过硬老化认证的高频感应钎焊系统,通过建立规范的工艺参数库与线圈标准件体系,消除人为品质波动,大幅降低气密泄漏报废损失与综合制造成本,在激烈的市场竞争中构筑坚实的底层质量壁垒。