引言
感应加热利用交变电磁场在导电工件中产生感应电流,使工件实现局部或整体升温。由于加热区域、线圈结构和控制方式可以根据工件特点进行调整,该技术被应用于钎焊、热处理及部分金属连接工序。
不过,不同行业的工件结构、材料组合和质量要求并不相同。相同的感应加热原理,在不同应用中需要采用不同的线圈设计、工艺控制和质量验证方法。理解这些差异,是开展设备选型和工艺开发的基础。
一、制冷管路钎焊:关注接头质量与复杂空间适应性
冰箱、冷柜、制冰机及车载冰箱等产品包含多种管路和连接结构。制冷管路钎焊不仅需要完成金属连接,还要满足接头密封性要求。实际生产中,管径、壁厚、接头位置和周边零件布局可能随产品型号变化,部分工位还存在空间狭窄、操作角度受限等情况。
采用感应加热时,需要结合接头形状设计线圈,使热量集中作用于目标区域,同时避免邻近部件受到不必要的热影响。铜管与铜管、铜管与铁管等不同材料组合,热响应并不相同,应通过样件测试观察升温过程、钎料润湿和接头成形,并按产品要求开展气密性或耐压检验。
二、新能源汽车热管理:铜铝连接的工艺窗口需要验证
新能源汽车热管理系统包含多种管路、换热部件和连接结构。铜、铝等材料在导热性能、表面状态和钎焊特性方面存在差异,连接工艺需要充分考虑材料组合、接头间隙、钎料及表面处理条件。
感应加热可用于局部加热,但并不意味着仅调整功率或时间就能解决所有连接问题。线圈耦合方式、加热区域和升温过程需要围绕具体工件进行验证。对于铝材相关应用,还应关注氧化膜、热量扩散快和局部过热等因素,结合适用的工艺方法确定稳定的加工窗口。
三、AI液冷板与储能散热组件:关注结构差异和热影响范围
液冷板和储能散热组件通常具有流道、板件、接管或多处连接结构。不同产品的板厚、流道布局、连接位置及材料组合差异较大,工艺设计需要在接头质量和周边结构热影响之间取得平衡。
在评估感应钎焊可行性时,应先确认目标连接区域是否便于线圈靠近,是否存在邻近敏感部件,以及工件能否稳定定位。对于多接头或批量加工产品,还需研究各连接位置的加热顺序、夹具设计和工件变形风险。最终工艺应以样件测试和相应质量检测结果为依据。
四、矿山截齿与刀具钎焊:关注硬质合金连接界面
矿山截齿、刀具等产品可能涉及硬质合金与钢基体的连接。此类工件的材料特性和结构与普通管路不同,连接区域的热输入、钎料流动和冷却过程都会影响接头表现。工艺开发时,应结合硬质合金形状、基体尺寸、接头间隙及使用工况,评估加热方式和线圈结构。
由于工件形状和热容量差异较大,不能直接沿用制冷管路的加热参数。应通过代表性样件验证接头质量,并根据实际产品要求开展必要的强度或可靠性测试。
五、液压及汽配零部件感应淬火:关注加热区域与运动控制
轴类、齿轮及其他液压汽配零部件可能需要对局部表面进行感应淬火。与钎焊不同,淬火工艺通常更关注目标区域的加热深度、温度分布、工件运动方式以及后续冷却条件。线圈形状、工件旋转或移动速度、加热与冷却的配合,都会影响最终处理效果。
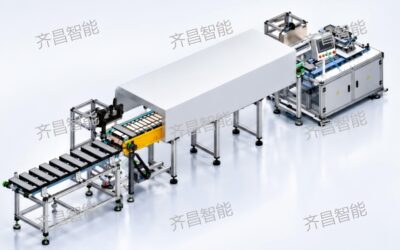
自动化热处理设备还需要考虑工件上下料、定位、运动控制和工艺切换。对于不同尺寸或结构的零件,应确定适用范围并进行工艺验证,不能仅凭设备能够加热就判断其能够满足目标硬度或组织要求。
六、跨行业应用的共同方法:样件测试与质量闭环
虽然不同领域的工艺目标不同,但项目开发通常遵循相似的基本步骤:明确工件材料和结构,确定目标加工区域,设计感应线圈及定位方式,开展样件测试,依据检测结果调整工艺,再评估批量生产和自动化集成条件。
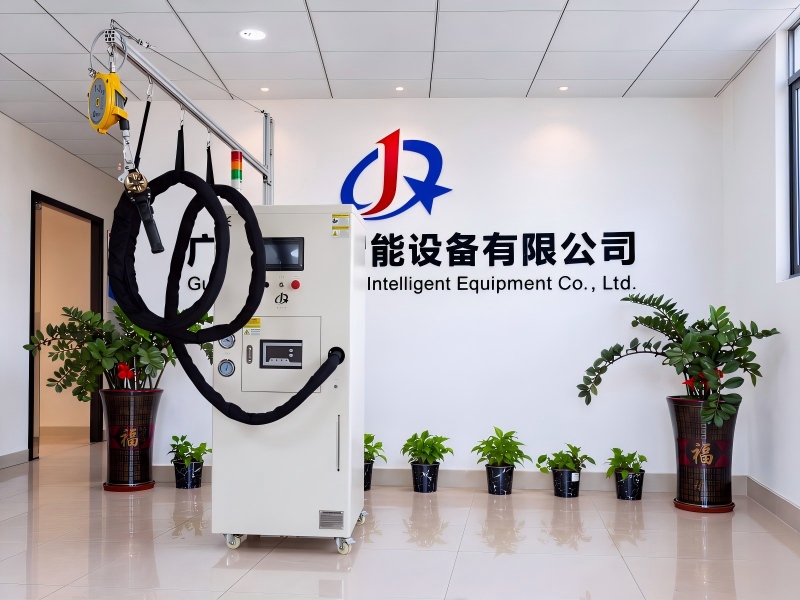
广州齐昌智能设备有限公司的感应加热业务以制冷管路钎焊为主要应用基础,并涉及新能源汽车热管理、AI算力液冷板、储能散热组件、矿山刀具硬质合金钎焊及液压汽配零部件感应淬火等方向。上述场景的工艺条件各不相同,具体方案需要结合工件图纸或样品进行独立验证。
结语
感应加热的应用价值,不在于将同一套设备和参数复制到所有行业,而在于根据材料、结构和质量要求调整加热方式与控制策略。制造企业在导入相关工艺时,应把工件测试、质量检验和生产条件评估结合起来,以实际验证结果确定设备配置和工艺范围。