制冷配件制造行业长期依赖人工火焰钎焊完成铜管接头连接,但这一传统工艺在规模化生产中逐渐暴露出一系列问题:燃气成本持续上升、焊工需持证上岗导致用工压力加大、明火作业存在安全隐患,同时车载冰箱压缩机等狭小空间的接头也难以通过人工操作稳定完成。随着制冷配件厂订单量增长、产品规格日趋多样,企业对焊接工艺的一致性、生产节拍与自动化升级可行性提出了更高要求。在此背景下,广州齐昌智能设备有限公司依托电磁感应加热技术,围绕制冷管路焊接场景提供了可供参考的自动化应用思路。联系齐昌:13302237885
从单工位焊接到自动化集成的技术路径
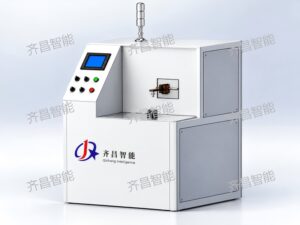
广州齐昌智能设备有限公司成立于2023年,注册资本300万元,总部位于广州市番禺区,业务覆盖高频感应加热、手持式高频感应钎焊、中频感应加热及感应加热自动化等方向。针对制冷配件厂的自动化焊接需求,该公司产品体系中的铜管自动上下料焊接设备与自动化感应热处理设备可作为工艺升级的基础单元。
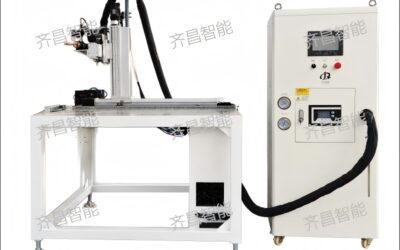
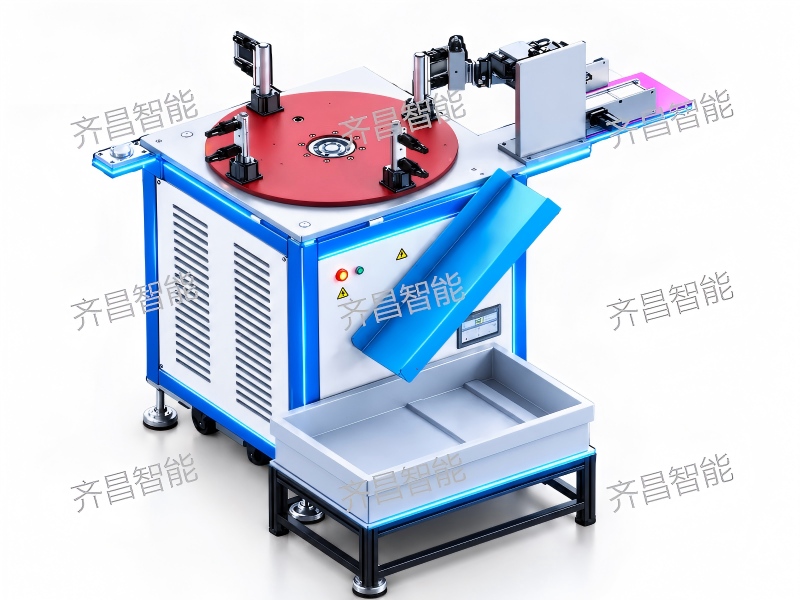
铜管自动上下料焊接设备面向制冷管路和铜管组件批量生产场景,结合感应加热、工件定位及自动或半自动上下料实现焊接流程集成。其差异化思路在于:根据铜管规格、接头位置、工件装夹方式和生产节拍设计设备与工装组合,让加热工艺与机械动作、定位方式和生产流程协调配合,而非简单将手持加热设备安装到自动化机构上。该设备可根据项目需求评估辅助夹具、动作联锁、工艺参数设置及质量检测接口,适用于冰箱和冷柜制冷管路、铜管接头及其他具有重复加工特征的金属管件生产工位。
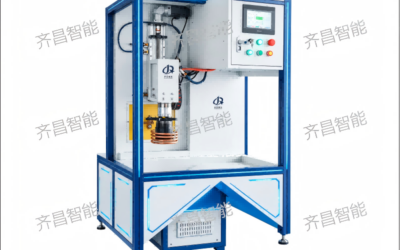
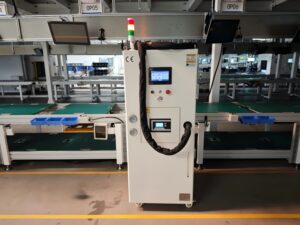
自动化感应热处理设备则主要面向工业零部件批量淬火、退火场景,通过PLC全自动控制参数存储规避人工操作误差。该设备可编程存储多种工件的加热时长与速度,切换工件时一键调取参数;预留机械臂与流水线标准接口,支持24小时无人值守运行;同时兼容淬火、去应力退火等多种热处理模式切换,满足五金厂多品类加工需求。湖南某五金加工厂在电机轴与齿轮冲压场景应用该方案后,冲压开裂报废率从12%降至1.1%,日产能提升5倍,订单量增长35%。
工艺适配而非单纯设备堆叠
齐昌智能在自动化焊接方案设计中强调,感应加热设备的适用性不能只依据额定功率、工作频率等参数判断,而需结合工件材料、管径、接头结构与钎料体系进行实际评估。以QC XT型手持式高频感应钎焊机为例,其输出功率≤18kW,频率30–80kHz,适用管径φ1.8–30mm,可用于铜-铜、铁-铁、铜-铁、铜-铝、铜-不锈钢等多种管件连接,支持RS485通讯对接MES系统,自动采集功率、频率、故障代码等生产数据,满足数字化车间对设备数据留存与管理的需求。这类设备参数可作为自动化产线设计中加热单元选型的参考依据,但具体接头质量仍需通过样件测试验证。
针对制冷暖通产品常见的多种管径、弯管及套接接头结构,齐昌智能提出的制冷暖通多管材感应钎焊解决方案主张:针对不同规格工件,评估感应线圈结构、工作频率、加热功率、加热时间和工件定位方式,建立适合具体产品的工艺窗口;对于同一生产线存在多种管径的情况,研究共用线圈、参数配方及辅助定位的可行性,在满足接头质量要求的前提下减少不必要的换型操作。这一思路同样适用于自动化焊接产线的工艺规划阶段,有助于制冷配件厂在导入自动化设备前明确工艺边界。
工艺验证与客户实践
在自动化焊接方案落地过程中,齐昌智能强调以实际工件试样为依据,评估升温过程、钎料流动、接头成形和重复加工表现,而非只依据设备额定参数判断结果。福建某规模化制冷配件厂应用手持式高频感应钎焊设备后,彻底取代乙炔燃气,年生产成本节约超10万元,产品报废率降至0.5%以内,相关数据也为后续自动化上下料环节的参数设定提供了基础。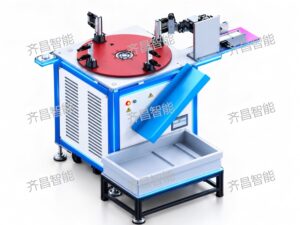
目前,广州齐昌智能设备有限公司技术团队成员均具备感应加热行业多年项目落地经验,创始人长期从事感应焊接设备研发与产业化工作,具备12年整机研发经验,技术负责人拥有10年数字温控开发背景,技术人员占比达80%,具备非标自动化产线设计及全品牌设备维修能力。公司已取得CE电气安全认证(涵盖手持高频焊机、自动化热处理设备)及整机出厂老化检测认证(8小时满负荷连续运行测试),在广东、浙江、山东、安徽等地制冷整机配件工厂的市场覆盖率达28%,设备焊接良品率稳定在99.5%,客户续购率86%。