感应钎焊与火焰钎焊有什么区别?
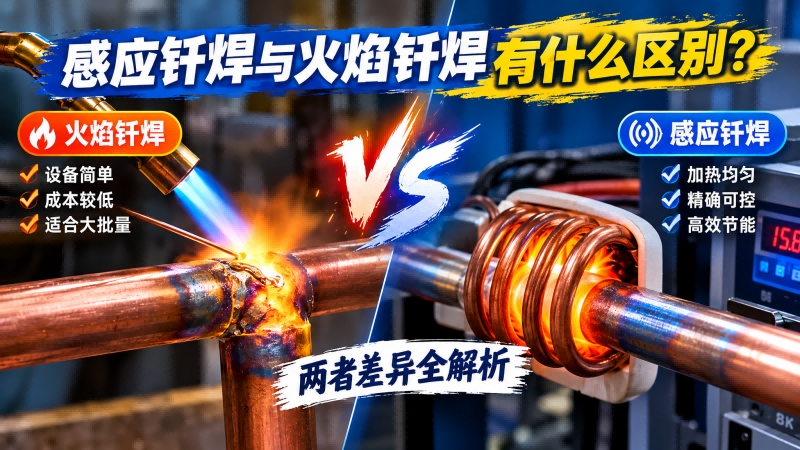
在冰箱、冷柜、家用制冰机、车载冰箱及压缩机的生产过程中,铜管连接是制冷管路制造的重要环节。传统火焰钎焊应用广泛,而随着生产工艺和安全管理要求的变化,越来越多的制造企业开始关注感应钎焊。
那么,感应钎焊与火焰钎焊有什么区别?哪种方式更适合制冷铜管焊接?
两种工艺都可以用于符合材料、接头结构及钎料要求的金属连接,但加热原理、热量分布、操作方式和生产现场管理存在明显差异。选择时,应结合工件结构、焊接质量要求、生产节拍和设备投入综合判断。
一、感应钎焊与火焰钎焊的工作原理
1. 感应钎焊:利用电磁感应加热
感应钎焊通过感应线圈产生交变磁场,使工件内部产生感应电流并发热,从而加热接头区域。当接头达到相应钎料的工作温度后,钎料熔化并在合适的接头间隙中润湿、铺展,形成连接。
这种方式可以通过设备功率、加热时间、线圈结构及工件位置等因素调节加热过程。实际温度分布取决于材料、工件形状、线圈设计及工艺参数。
2. 火焰钎焊:利用燃烧火焰加热
火焰钎焊通过燃气与助燃气体燃烧产生的火焰加热工件,使接头达到钎料要求的工作温度,再完成钎焊连接。
火焰钎焊技术成熟、应用广泛,操作人员可以通过火焰位置、移动速度、火焰状态和加热时间调整热量输入。但其加热效果也会受到操作手法、火焰距离及现场条件等因素影响。
二、感应钎焊与火焰钎焊有什么区别?
| 对比项目 | 感应钎焊 | 火焰钎焊 |
|---|---|---|
| 加热原理 | 电磁感应加热 | 燃烧火焰加热 |
| 热量输入 | 可通过设备参数和线圈设计调节 | 主要通过火焰状态、位置和操作过程调节 |
| 加热区域 | 可针对接头设计线圈,集中加热目标区域 | 通过火焰位置和移动方式控制加热区域 |
| 操作方式 | 可采用手持操作,也可集成自动化工位 | 可采用手工操作,也可配套自动化设备 |
| 一致性控制 | 适合建立可重复的参数化加热程序 | 依赖操作规范,也可通过专用工装和自动化改善 |
| 现场安全管理 | 不使用明火,但仍需做好电气、冷却及高温防护 | 需要重点管理燃气、火焰、热辐射及火灾风险 |
| 设备投入 | 需要感应电源、线圈及相应冷却配置,前期投入需评估 | 设备形式灵活,已有火焰工位时改造投入可能较低 |
| 适用场景 | 适合可设计线圈、需要控制加热过程的工件 | 适合多种形状工件及灵活的加热作业 |
需要注意的是,感应钎焊并不意味着所有工件都能一次完成,也不代表火焰钎焊无法实现自动化。两种工艺都需要根据工件实际情况进行验证。
三、为什么制冷管路制造企业会关注感应钎焊?
1. 减少对明火的依赖
传统火焰钎焊需要使用燃气和火焰。对于生产工位密集、周边存在其他部件的装配现场,企业需要做好燃气管理、防火隔离和热作业安全管理。
感应钎焊采用电磁感应加热,不需要在加热过程中使用燃烧火焰,有利于企业评估无明火加热工艺。不过,工件、钎料及周边材料仍可能达到高温,必要的防护和安全操作不能省略。
2. 让加热过程更容易标准化
制冷管路的焊接质量不仅取决于设备,还与管径、壁厚、接头间隙、钎料、助焊剂及装配状态有关。
采用感应钎焊时,可以围绕具体接头设置线圈,并对功率和加热时间等参数进行调整。在完成工艺验证后,可将适用参数用于生产作业,减少单纯依赖操作人员经验的情况。
但参数化控制不等于自动保证焊接质量,仍需建立相应的质量检查和工艺管理方法。
3. 适合评估重复性较高的生产工位
在冰箱、冷柜和压缩机管路生产中,同类接头可能需要反复加工。对于位置相对固定、接头结构明确的工件,感应线圈可以针对接头进行设计,并结合定位工装和操作规范,建立重复的加热流程。
如果后续需要进一步提升自动化程度,还可以评估感应钎焊设备与工件定位、上下料或生产线控制系统的集成可行性。
四、手持式高频钎焊机适合哪些制冷铜管应用?
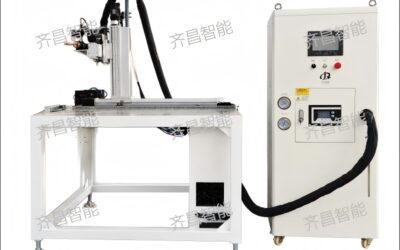
手持式高频感应钎焊机适用于需要灵活操作、接头位置分散或工件结构不适合直接采用固定加热工位的场景。具体能否应用,需要根据工件结构和实际工艺测试确认。
常见评估对象包括:
- 冰箱与冷柜压缩机连接管路;
- 制冷铜管与相关金属管件的连接;
- 家用制冰机和车载冰箱中的管路接头;
- 冷凝器、过滤器等相关组件的管路连接;
- 其他适合感应加热的铜管及金属接头。
对于不同管径、管壁厚度、插入深度和接头间隙的工件,不宜直接套用同一组参数。尤其是较大管径、复杂接头或加热区域受限的工件,需要重点验证线圈设计、热量分布和钎料填充情况。
五、感应钎焊能否替代火焰钎焊?
不能简单地认为感应钎焊一定优于火焰钎焊,也不能认为所有火焰钎焊工位都适合直接替换。
如果企业希望减少明火作业、规范重复加热过程,或者计划将钎焊工位纳入自动化生产流程,可以优先评估感应钎焊。
如果工件形状变化较大、接头位置分散,或现有火焰工艺已经满足质量和生产要求,则应结合改造成本、操作方式和工艺适配性判断是否有必要更换。
建议企业在设备选型前,准备实际工件,并确认以下信息:
- 工件材料、管径和壁厚;
- 接头结构、插入深度及装配间隙;
- 钎料类型及使用要求;
- 当前焊接方式和主要质量问题;
- 单件加工节拍及生产数量;
- 现场工位空间、电源及冷却条件。
通过实际工件测试,可以更有依据地判断感应钎焊是否适合现有产品,以及需要采用何种设备和线圈方案。
六、齐昌智能:面向制冷管路的感应钎焊设备
广州齐昌智能设备有限公司专注感应钎焊与感应加热设备,现阶段主要面向冰箱、冷柜、制冰机、车载冰箱及压缩机管路制造等应用场景。
针对制冷铜管的不同结构和焊接要求,齐昌智能可结合工件材料、尺寸、接头形式和现场条件,对设备选型、线圈工装及钎焊工艺进行评估。
如果您正在考虑将传统火焰钎焊改为感应钎焊,可以提供工件照片、管径、材料和现有工艺要求,以便进一步沟通测试方案。
欢迎联系齐昌智能,了解手持式高频感应钎焊设备及制冷管路钎焊解决方案。